Termopar o PT100: cómo elegir el sensor de temperatura correcto [Guía 2026]
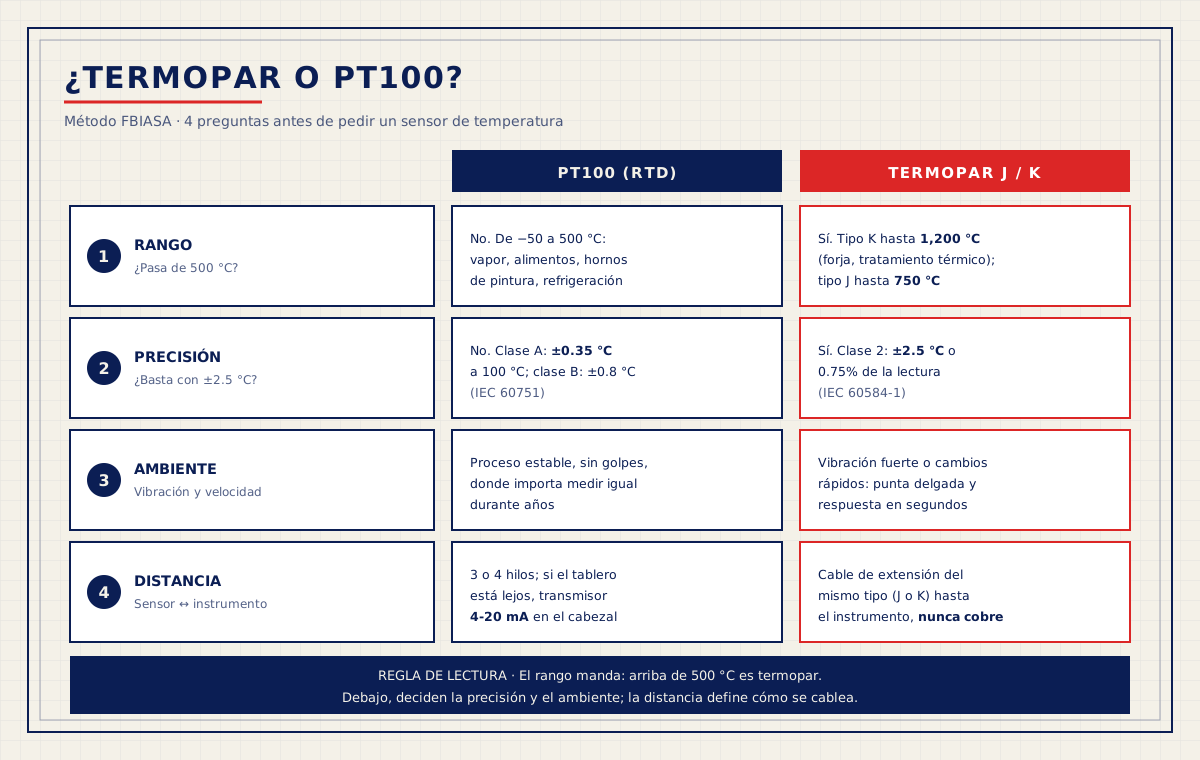
Elige un PT100 cuando el proceso trabaja por debajo de 500 °C y necesitas precisión mejor que ±1 °C y lecturas estables durante años: vapor, alimentos, hornos de pintura y refrigeración. Elige un termopar cuando pasas de 500 °C, hay vibración fuerte o necesitas respuesta rápida: el tipo K llega a 1,200 °C (forja, tratamiento térmico) y el tipo J a 750 °C (inyección de plástico). Si eliges PT100, pídelo de 3 o 4 hilos: con 2 hilos, 15 metros de cable calibre 22 suman unos 4 °C de error, cinco veces la tolerancia de un sensor clase B a 100 °C.
¿Cuál es la diferencia entre un termopar y un PT100?
Un termopar genera un voltaje; un PT100 cambia su resistencia. El termopar une dos metales distintos en una punta y produce unos pocos microvoltios por cada grado de diferencia entre esa punta y sus terminales: un tipo K entrega alrededor de 41 µV/°C. El PT100 es una resistencia de platino que mide 100 Ω a 0 °C y sube cerca de 0.385 Ω por cada °C, según la norma IEC 60751.
De ese principio salen todas sus diferencias prácticas: el termopar aguanta más temperatura, más golpes y responde más rápido; el PT100 es más preciso, más lineal y más estable con el tiempo. En FBIASA surtimos los dos tipos, de línea o fabricados a medida con nuestro proveedor, dentro de nuestro servicio de instrumentación y control industrial en Puebla, y esta guía resume cómo decidimos cuál conviene en cada punto de medición. El sensor que más nos piden las plantas de la región es el PT100.
| Criterio | PT100 (RTD) | Termopar J / K |
|---|---|---|
| Principio | Resistencia de platino | Voltaje entre dos metales |
| Rango práctico | −50 a 500 °C | J hasta 750 °C · K hasta 1,200 °C |
| Tolerancia a 100 °C | ±0.35 °C (clase A) · ±0.8 °C (clase B) | ±1.5 °C (clase 1) · ±2.5 °C (clase 2) |
| Estabilidad | Alta, deriva mínima | Menor; el tipo K puede desviarse con el uso |
| Respuesta y vibración | Más lenta, más sensible a golpes | Rápida y robusta |
| Cableado | Cobre a 3 o 4 hilos | Cable de extensión del mismo tipo |
| Costo por punto | Mayor | Menor |
¿Es lo mismo un PT100 que un RTD?
No exactamente: RTD es la familia y PT100 es su miembro más común. RTD significa detector de temperatura por resistencia; el PT100 es el RTD de platino de 100 Ω. También existe el PT1000 (1,000 Ω a 0 °C), que usa la misma curva pero con diez veces más resistencia, así que el cable pesa diez veces menos en proporción. Conviene con cables largos o electrónica de bajo consumo, siempre que el instrumento lo acepte.
¿Cuántos tipos de termopar hay y cuál es el rango del tipo J y del tipo K?
La norma IEC 60584-1 define ocho tipos estándar de termopar: J, K, T, E, N, R, S y B. En las plantas de Puebla los que más se piden son el J y el K, porque cubren casi todo lo que no puede medir un PT100. Cada tipo tiene su rango y su tolerancia según la clase:
| Tipo | Rango y tolerancia (IEC 60584-1) | Dónde se usa |
|---|---|---|
| J hierro–constantán | −40 a 750 °C · clase 2: ±2.5 °C o 0.75% | Inyección de plástico, hornos de baja temperatura. El hierro se oxida con humedad |
| K cromel–alumel | −40 a 1,200 °C · clase 2: ±2.5 °C o 0.75% | Forja, tratamiento térmico, hornos y gases de combustión |
| T cobre–constantán | −40 a 350 °C · clase 1: ±0.5 °C o 0.4% | Refrigeración y procesos de baja temperatura |
| N nicrosil–nisil | −40 a 1,200 °C · clase 2: ±2.5 °C o 0.75% | Alta temperatura donde el K se desvía demasiado |
| R · S · B platino–rodio | Hasta 1,600–1,700 °C | Vidrio, fundición y hornos de muy alta temperatura |
La tolerancia es «±2.5 °C o 0.75% de la lectura», lo que resulte mayor. A 800 °C un termopar K clase 2 puede equivocarse hasta 6 °C y seguir dentro de norma. Por eso el termopar no es mala opción: simplemente no es la opción cuando el proceso exige décimas de grado.
Ojo con el tipo K en rango medio: en uso continuo entre unos 250 y 550 °C, el tipo K puede desviarse varios grados por cambios internos de la aleación. Si tu proceso vive en esa zona y la precisión importa, conviene un PT100 (si cabe en su rango) o un termopar tipo N.
¿Qué clase de PT100 necesita tu proceso?
Para control de proceso suele bastar un PT100 clase B; si el dato certifica producto, pide clase A. La norma IEC 60751 define la tolerancia de cada clase con una fórmula que crece con la temperatura (t es la temperatura en °C, en valor absoluto):
| Clase | Tolerancia (IEC 60751) | A 100 °C |
|---|---|---|
| AA | ±(0.10 + 0.0017·t) °C | ±0.27 °C |
| A | ±(0.15 + 0.002·t) °C | ±0.35 °C |
| B | ±(0.30 + 0.005·t) °C | ±0.80 °C |
| C | ±(0.60 + 0.01·t) °C | ±1.60 °C |
- Clase B: control de calderas, intercambiadores, hornos y cuartos fríos.
- Clase A: pasteurización, procesos de alimentos y bebidas y cualquier lectura que quede en un registro de calidad.
- Clase AA: sensores de referencia y verificación de otros instrumentos.
Un detalle que casi nadie revisa: la clase del sensor no sirve de nada si el cable le suma error. Es la siguiente pregunta.
¿PT100 de 2, 3 o 4 hilos? El error que nadie te calcula
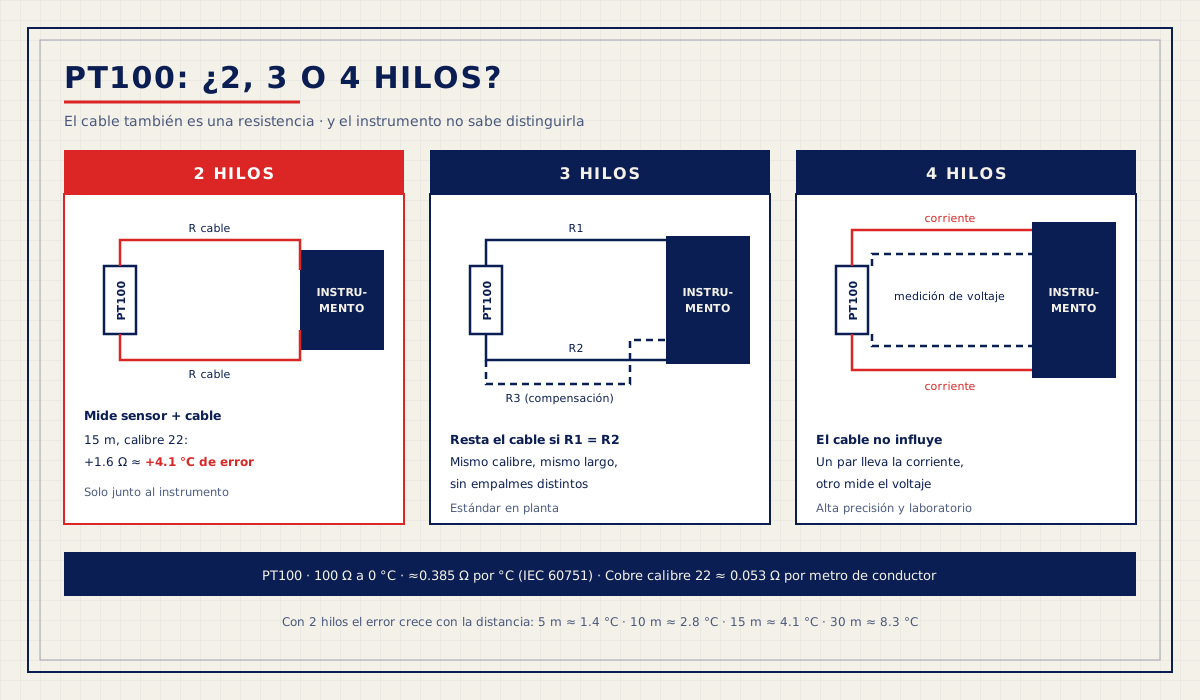
Con 2 hilos el instrumento mide la resistencia del sensor más la del cable, y no tiene forma de separarlas. Cada ohm de cable se lee como 2.6 °C de más. El cobre calibre 22 tiene unos 0.053 Ω por metro, y la corriente recorre el cable de ida y de vuelta. Este es el error real, calculado:
| Distancia sensor–instrumento | Resistencia del cable (ida y vuelta) | Error con 2 hilos |
|---|---|---|
| 3 m | 0.32 Ω | +0.8 °C |
| 5 m | 0.53 Ω | +1.4 °C |
| 10 m | 1.06 Ω | +2.8 °C |
| 15 m | 1.59 Ω | +4.1 °C |
| 30 m | 3.18 Ω | +8.3 °C |
Con apenas 3 metros de cable, el error de 2 hilos ya iguala toda la tolerancia de un PT100 clase B a 100 °C (±0.8 °C). Y el error ni siquiera es fijo: la resistencia del cobre sube cerca de 0.4% por cada grado, así que un cable que pasa junto a un horno cambia la lectura entre la mañana y la tarde.
- 2 hilos: solo cuando el sensor está pegado al instrumento.
- 3 hilos: el instrumento resta el cable usando el tercer conductor. Funciona si los tres conductores son iguales: mismo calibre, mismo largo y sin empalmes distintos. Es el estándar en planta.
- 4 hilos: un par lleva la corriente y el otro mide el voltaje, así que el cable deja de influir. Para clase A o AA y equipos de laboratorio.
Si el tablero está lejos o el cable pasa junto a variadores de frecuencia, la mejor opción es otra: un transmisor 4-20 mA en el cabezal del sensor, que convierte la lectura en una señal a la que la resistencia del cable no afecta.
Las 4 preguntas antes de pedir un sensor de temperatura
Antes de surtir un sensor hacemos siempre las mismas cuatro preguntas, en este orden. Con ellas se evita el error más caro: comprar el sensor correcto para el proceso equivocado.
- ¿Cuál es el rango real? No la temperatura normal: la máxima que puede alcanzar en un arranque o en una falla. Si pasa de 500 °C, es termopar.
- ¿Qué precisión exige el proceso? Compárala con la tolerancia del sensor. Si tu especificación es ±2 °C, un termopar clase 2 (±2.5 °C) se come toda la tolerancia antes de empezar.
- ¿Cómo es el ambiente? Vibración, cambios rápidos de temperatura, presión, humedad o químicos. En líneas presurizadas o de vapor el sensor va dentro de un termopozo, que lo protege y permite cambiarlo sin parar el proceso. En flujos rápidos el termopozo se dimensiona con la norma ASME PTC 19.3 TW para que no vibre hasta romperse.
- ¿A qué distancia está el instrumento? Define si basta con 3 hilos, si conviene 4, o si hay que poner un transmisor 4-20 mA en el cabezal.
Datos que debes tener a la mano para cotizar
- Rango de temperatura normal y máximo
- Longitud de inserción y diámetro de la vaina
- Conexión a proceso: rosca (por ejemplo 1/2" NPT), brida o conexión sanitaria
- Tipo de cabezal y longitud de cable hasta el instrumento
- Señal que espera tu controlador o PLC: PT100 directo, termopar o 4-20 mA
- Una foto del sensor actual y de su placa o etiqueta, si vas a reemplazarlo
¿Qué sensor usa cada proceso industrial en Puebla?
La industria de Puebla mezcla procesos de muy baja y muy alta temperatura, y cada uno tiene un sensor natural. Estos son los casos que más vemos en las plantas automotrices, de alimentos, de plástico y siderúrgicas de la región:
| Proceso | Temperatura típica | Sensor recomendado |
|---|---|---|
| Cuartos fríos y refrigeración | −30 a 10 °C | PT100 clase B (o termopar T) |
| Pasteurización, alimentos y bebidas | 60 a 140 °C | PT100 clase A con conexión sanitaria |
| Calderas y líneas de vapor | 152 °C (4 bar) a 184 °C (10 bar) | PT100 en termopozo |
| Hornos de curado de pintura | 140 a 230 °C | PT100 para el control; termopar K para perfiles con registrador |
| Inyección de plástico | 180 a 300 °C en el cañón | Termopar tipo J, el estándar de los controladores de zona |
| Forja, tratamiento térmico y siderurgia | 800 a 1,200 °C | Termopar K o N con vaina de alta temperatura |
Las presiones de vapor de la tabla son manométricas, en vapor saturado. En hornos de pintura conviven los dos tipos: el PT100 controla la temperatura del aire con precisión, y los termopares K viajan con la carrocería dentro de un registrador para comprobar que la pieza alcanzó la curva de curado.
¿Cómo se conecta un termopar tipo K y qué cable de extensión lleva?
Un termopar se conecta con cable de extensión del mismo tipo hasta las terminales del instrumento, respetando la polaridad. El instrumento mide la temperatura de sus propias terminales (la llamada unión fría) y la compensa. Si en el camino hay un tramo de cable de cobre, el punto de medición se traslada a ese empalme y el error equivale a la diferencia de temperatura entre el empalme y el instrumento.
El problema más común en planta es de colores. En México conviven equipos americanos y europeos, y cada norma usa un código distinto:
| Norma | Tipo K (+ / −) | Tipo J (+ / −) |
|---|---|---|
| ANSI / ASTM E230 equipo americano | Amarillo / rojo | Blanco / rojo |
| IEC 60584-3 equipo europeo | Verde / blanco | Negro / blanco |
La trampa: en la norma americana el cable rojo es el negativo, al revés de la convención eléctrica. Un electricista que conecta «rojo al positivo» invierte el termopar, y la lectura baja cuando la temperatura sube.
Los tres errores que más encontramos al revisar termopares en planta:
- Un tramo de cable de cobre para «alargar» el termopar: error igual a la diferencia de temperatura entre ese empalme y el instrumento.
- Polaridad invertida por la confusión de colores.
- Cable de extensión del tipo equivocado, por ejemplo cable J en un termopar K: el instrumento compensa con la curva incorrecta.
¿Cuándo conviene un transmisor de temperatura 4-20 mA?
Conviene cuando la señal tiene que viajar lejos, pasa junto a equipos que generan ruido eléctrico o va a un PLC o SCADA. Un termopar entrega microvoltios (un tipo K, unos 41 µV por grado) y cualquier interferencia de un variador o un motor se lee como temperatura. El transmisor convierte la señal en el cabezal del sensor a una corriente de 4 a 20 mA, que no se degrada con la resistencia del cable.
Configúralo con señales de falla según la recomendación NAMUR NE 43: la medición válida queda entre 3.8 y 20.5 mA, y una señal de 3.6 mA o menos, o de 21 mA o más, indica sensor roto o en corto. Así el PLC distingue una falla del sensor de una temperatura real y puede alarmar en lugar de seguir controlando con un dato falso. Si vas a integrar las lecturas a tu sistema de control, revisa también nuestra guía de automatización industrial paso a paso.
¿Cada cuánto se calibra un sensor de temperatura?
Ninguna norma fija un plazo único: el periodo lo define tu sistema de calidad según el riesgo de cada medición. En la práctica, los sensores críticos se verifican al menos una vez al año, y antes si la lectura empieza a no cuadrar con el proceso.
- Verificación rápida en planta: un PT100 sumergido en agua con hielo debe leer 0 °C (100 Ω). También puedes comparar contra un termómetro patrón en el mismo punto.
- Calibración formal: en México se hace con un laboratorio acreditado por la Entidad Mexicana de Acreditación (EMA) en la magnitud de temperatura, con trazabilidad al CENAM.
- Proveedores automotrices: la norma IATF 16949 exige que los laboratorios externos de calibración estén acreditados en ISO/IEC 17025. Es el caso de buena parte de la cadena automotriz de Puebla.
- Termopares viejos: un termopar que ya trabajó a alta temperatura cambia a lo largo del cable, y calibrarlo en un baño no siempre refleja su error real en el proceso. Por eso muchas plantas los reemplazan por programa en lugar de recalibrarlos.
En FBIASA coordinamos la calibración de sensores e instrumentos críticos con laboratorios certificados, y el reemplazo por un sensor nuevo, de línea o a medida, cuando ya no conviene calibrarlo.
Preguntas frecuentes sobre termopares y PT100
¿Qué es mejor, un termopar o un PT100?
¿Cuál es la diferencia entre un PT100 y un RTD?
¿Cuál es el rango de temperatura de un termopar tipo J y de un tipo K?
¿Puedo conectar un PT100 de 3 hilos a un instrumento de 2 hilos?
¿Qué pasa si alargo un termopar con cable de cobre?
¿Cada cuánto se debe calibrar un PT100?
¿Necesitas reemplazar, pedir a medida o calibrar un sensor de temperatura?
En FBIASA surtimos PT100 de 2, 3 y 4 hilos y termopares tipo J y K, de línea o fabricados a medida con la vaina, la longitud y la conexión que necesita tu proceso. También transmisores 4-20 mA, Modbus y HART, su integración a PLC y SCADA, y la calibración con laboratorios certificados. 27 años atendiendo la industria poblana.